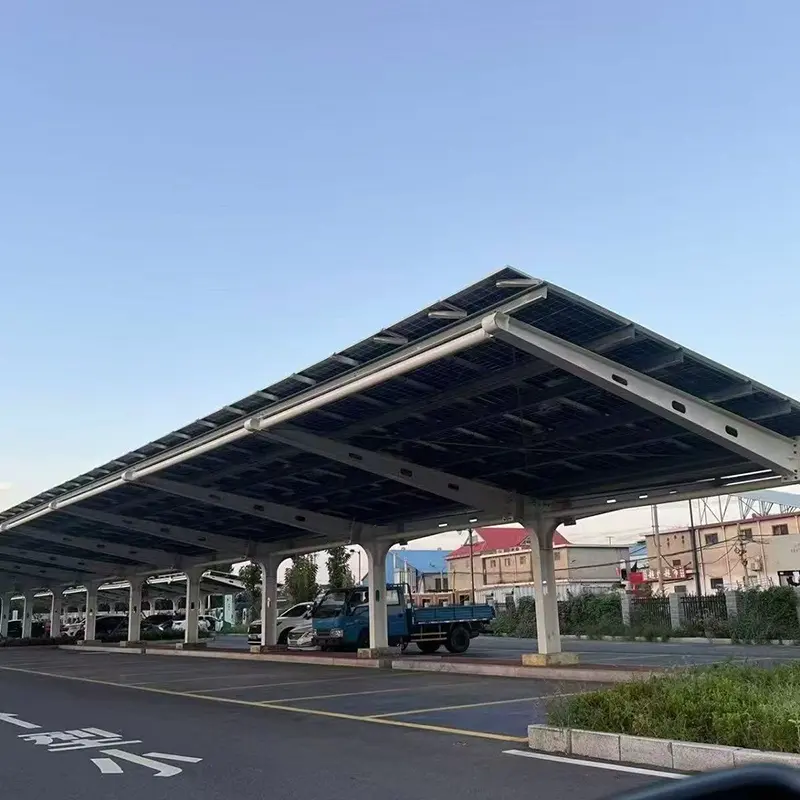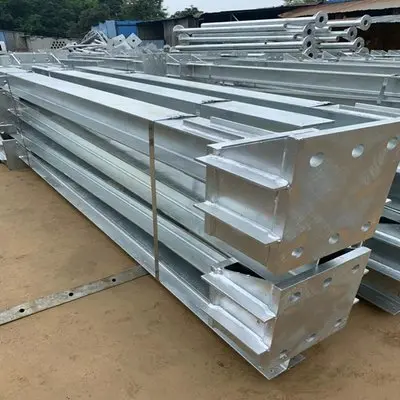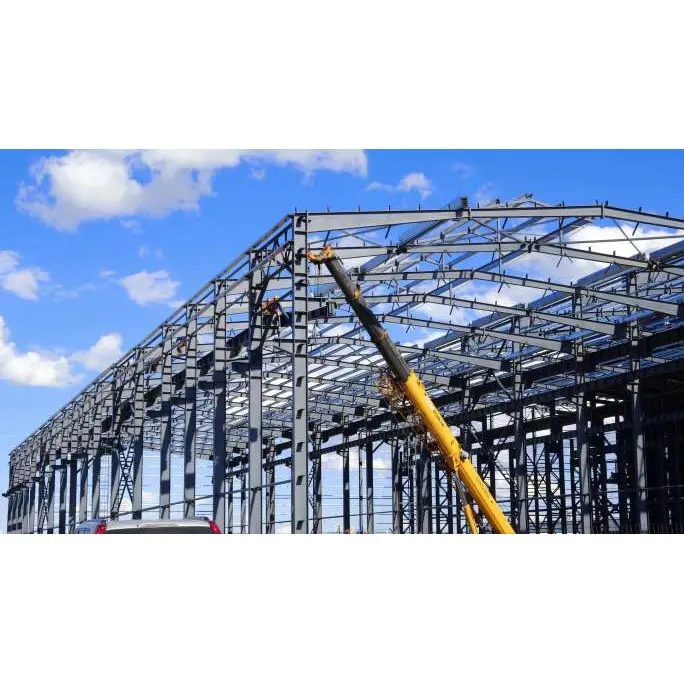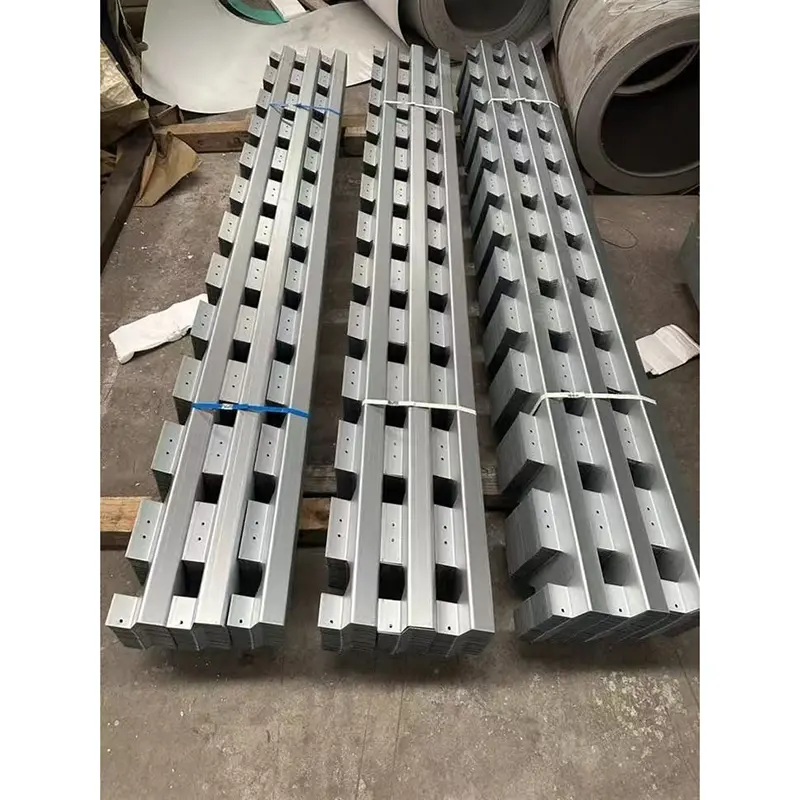
1. Le strutture in acciaio zincato a caldo della fabbrica Guojian vengono create immergendo componenti in acciaio completamente lavorati, dopo aver tagliato, punzonato, saldato e rettificato, in un bagno di zinco fuso ad alta temperatura. Questo processo produce un prodotto con resistenza alla corrosione di lunga durata, offrendo una soluzione economicamente vantaggiosa per progetti di ingegneria esterna.
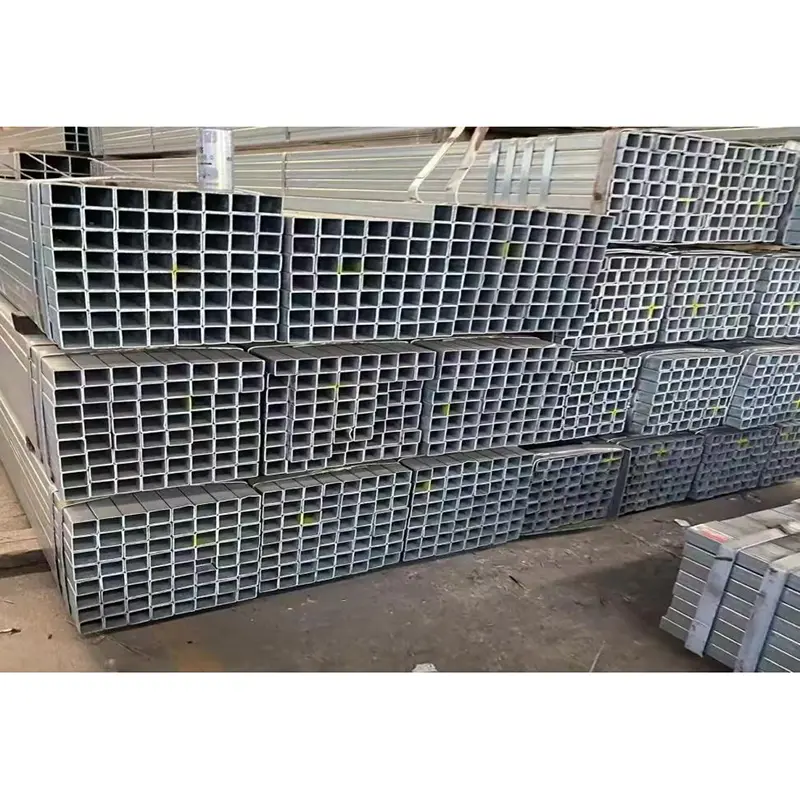
2. A differenza dei semplici trattamenti superficiali come la verniciatura o il rivestimento a polvere, il processo di zincatura a caldo forma uno strato protettivo continuo in lega di zinco-ferro sull'intero componente, comprese le pareti interne dei tubi, gli spazi di saldatura, le aperture e gli spigoli vivi, senza lasciare aree non protette.
3. Anche i connettori corrispondenti vengono sottoposti al processo di zincatura a caldo. L'assemblaggio in loco utilizza connessioni bullonate, eliminando la necessità di lavori a caldo (saldatura) e riducendo così i rischi per la sicurezza in cantiere.
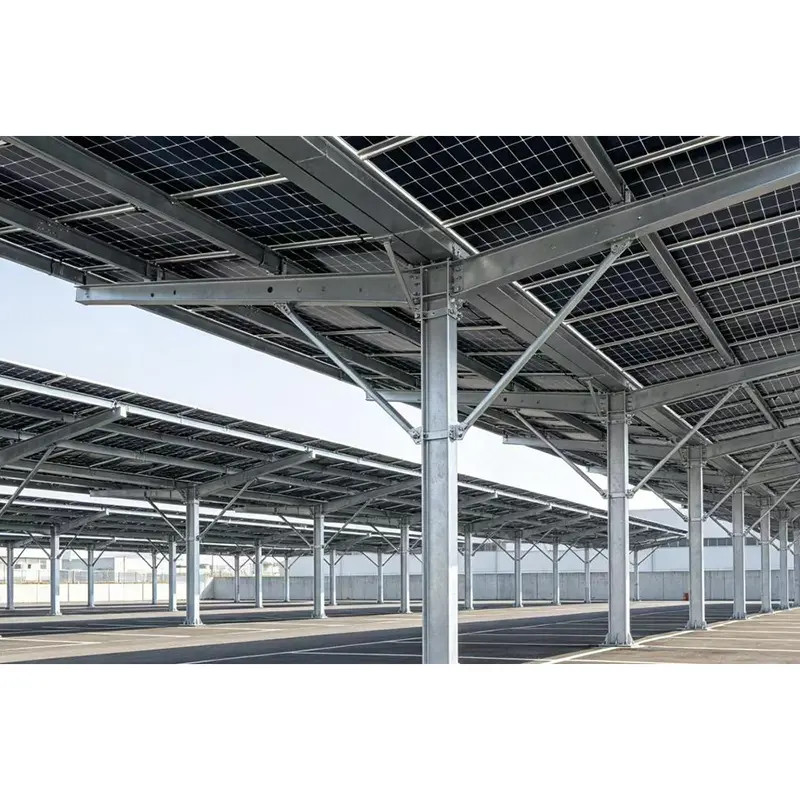
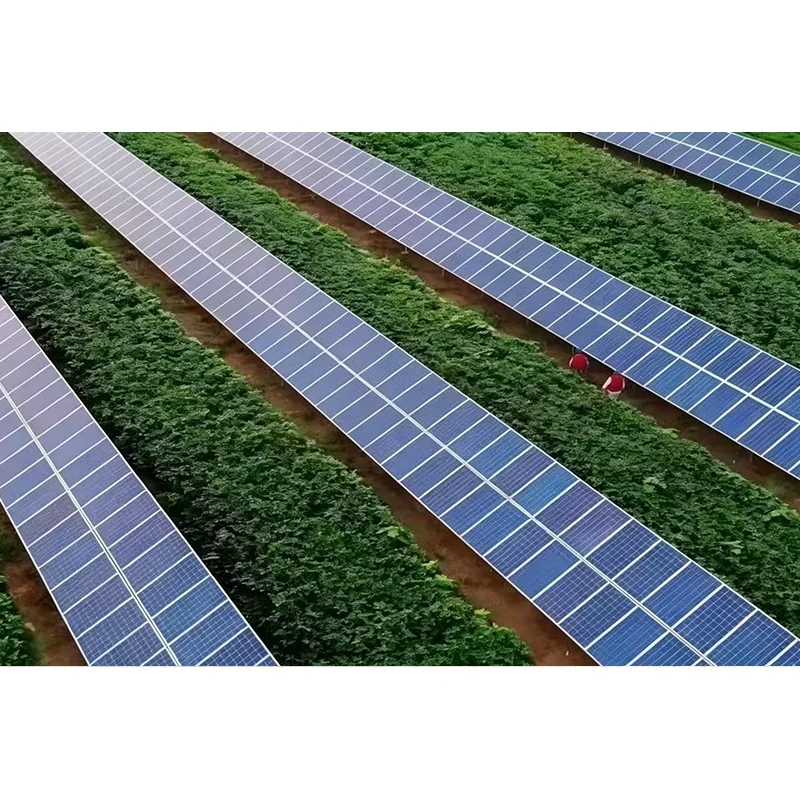
4. Le specifiche del profilo, lo spessore della piastra e lo spessore dello strato zincato possono essere regolati in base alle condizioni specifiche del progetto, come carico di vento, carico di neve ed esposizione a terreno salino-alcalino o nebbia salina, rendendoli adatti per impianti fotovoltaici, impianti industriali e infrastrutture municipali.
5. La prefabbricazione in fabbrica garantisce un'elevata precisione dimensionale, consentendo un semplice assemblaggio in loco; ciò riduce efficacemente i costi di manodopera e abbrevia il programma di costruzione complessivo.
Il normale acciaio al carbonio esposto agli elementi esterni, come pioggia, aria umida o ambienti costieri ricchi di ioni cloruro, è sottoposto a continua ossidazione e ruggine. Ciò porta ad una graduale riduzione dello spessore delle pareti e della capacità portante, creando potenziali rischi per la sicurezza strutturale.
La zincatura a caldo prevede l'immersione dei componenti finiti in acciaio nello zinco fuso a temperature superiori a 430°C. Una reazione fisico-chimica tra lo zinco e il substrato di acciaio crea uno strato protettivo denso di lega di zinco-ferro che incapsula completamente ogni superficie dell'acciaio.
Anche se durante il trasporto o l'installazione si verificano piccoli graffi o ammaccature, lo strato di zinco fornisce una protezione "anodo sacrificale"; lo zinco si corrode preferibilmente rispetto al substrato di acciaio, arrestando la diffusione della ruggine alla fonte. Ciò lo rende la scelta ideale per la protezione dalla corrosione a lungo termine in ambienti esterni complessi, comprese le aree interne, le regioni costiere e i parchi industriali chimici.
I metodi di rivestimento tradizionali coprono solo la superficie esterna dell'acciaio, lasciando aree come gli interni dei tubi, gli spazi di assemblaggio e i cordoni di saldatura altamente sensibili all'accumulo di acqua e alla ruggine. La zincatura a caldo integrata garantisce il rivestimento simultaneo sia dell'interno che dell'esterno dei componenti, consentendo prestazioni stabili in ambienti altamente corrosivi come regioni montuose umide, distese fangose costiere e zone di impianti chimici.
Lo strato di zinco si fonde a livello molecolare con il substrato di acciaio anziché limitarsi ad aderire alla superficie; di conseguenza, non soffre di desquamazione o sfaldamento su larga scala durante il trasporto, la movimentazione, l'attrito del sollevamento o la compressione di carichi pesanti. La sua resistenza all'usura e agli urti supera di gran lunga quella dei componenti verniciati a polvere.
I componenti zincati interni standard hanno una durata di servizio prevista di 25 anni; le versioni costiere con strati di zinco ispessiti possono durare 18-22 anni senza richiedere nuovamente la ruggine o la riverniciatura, risparmiando ai proprietari i costi di manodopera e materiale associati alla ristrutturazione e alla manutenzione anticorrosione annuali.
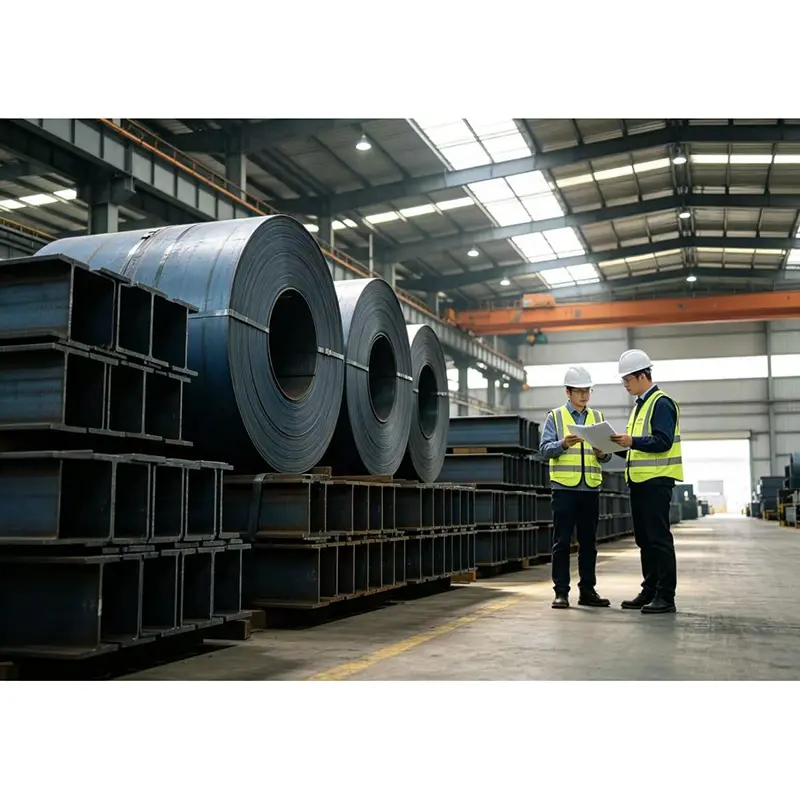
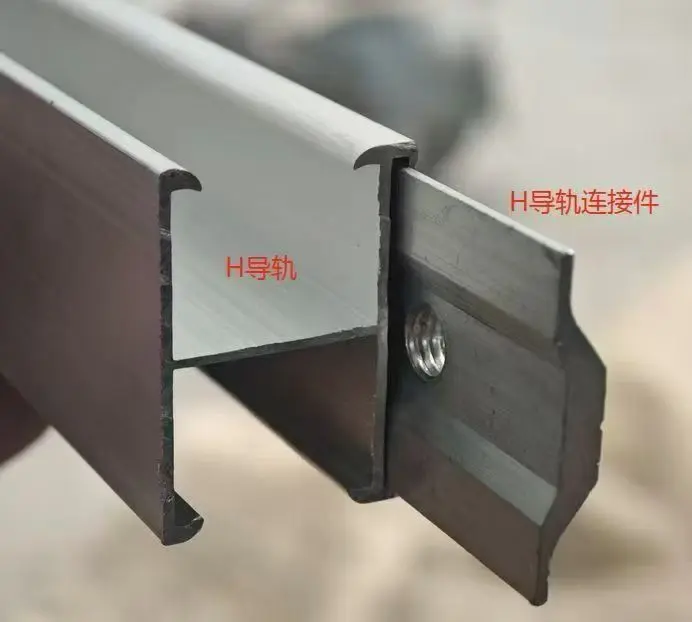
Il personale tecnico calcola i parametri di carico in base alla velocità del vento locale, all'accumulo di neve e alla capacità di carico del terreno, selezionando in modo flessibile travi ad H, tubi quadrati/rettangolari, canali in acciaio e piastre di collegamento ispessite per eliminare rischi strutturali come deformazione o capacità di carico insufficiente.
L'attrezzatura di taglio e punzonatura CNC completamente automatizzata mantiene le tolleranze di posizione dei fori entro ± 0,5 mm, garantendo dimensioni uniformi dei componenti. Ciò elimina la necessità di tagliare, allargare i fori o rettificare in loco, aumentando l'efficienza dell'assemblaggio di oltre il 40% e riducendo il programma di costruzione complessivo.
Bulloni di collegamento, dadi, rondelle, parti incassate e piastre ad aletta sono tutti zincati a caldo nello stesso lotto. I clienti evitano la necessità di procurarsi l'hardware separatamente, riducendo i costi di coordinamento e garantendo che l'intera struttura in acciaio soddisfi standard anticorrosione uniformi.
1. Ispezione della qualità delle materie prime in entrata: i certificati dei materiali vengono verificati per ogni lotto di acciaio; spessore e durezza vengono controllati a campione; i materiali scadenti vengono immediatamente scartati per garantire la sicurezza strutturale alla fonte.
2. Elaborazione CNC automatizzata: le macchine da taglio CNC gestiscono la tranciatura e le punzonatrici CNC eseguono punzonature standardizzate, garantendo dimensioni uniformi tra i componenti batch.
3. Rinforzo della saldatura e rettifica di precisione: i giunti portanti critici sono sottoposti a rinforzo completo della saldatura; tutti gli spruzzi e le bave di saldatura sono levigati per prevenire l'accumulo irregolare di zinco (grumi) durante la zincatura.
4. Pretrattamento pre-zincatura (sgrassaggio e decapaggio): rimozione dell'olio superficiale e della ruggine per garantire che il rivestimento di zinco aderisca saldamente senza staccarsi.
5. Zincatura a immersione totale ad alta temperatura (430°C): i pezzi sono completamente immersi nel bagno di zinco, garantendo una copertura completa di zinco sulle pareti del tubo interno e all'interno delle fessure.
6. Raffreddamento, allineamento e finitura superficiale: i componenti sono sottoposti a raffreddamento naturale e correzione della deformazione; i grumi di zinco in eccesso vengono eliminati per garantire una finitura liscia.
7. Ispezione a campione del prodotto finito: controlli casuali sullo spessore del rivestimento di zinco, sull'adesione e sulle dimensioni complessive dei componenti; gli articoli non conformi vengono inviati per essere rilavorati.
8. Imballaggio ed etichettatura categorizzati: i componenti sono imballati in base alle zone di costruzione ed etichettati con numeri ID ed elenchi di accessori per facilitare lo smistamento in loco.
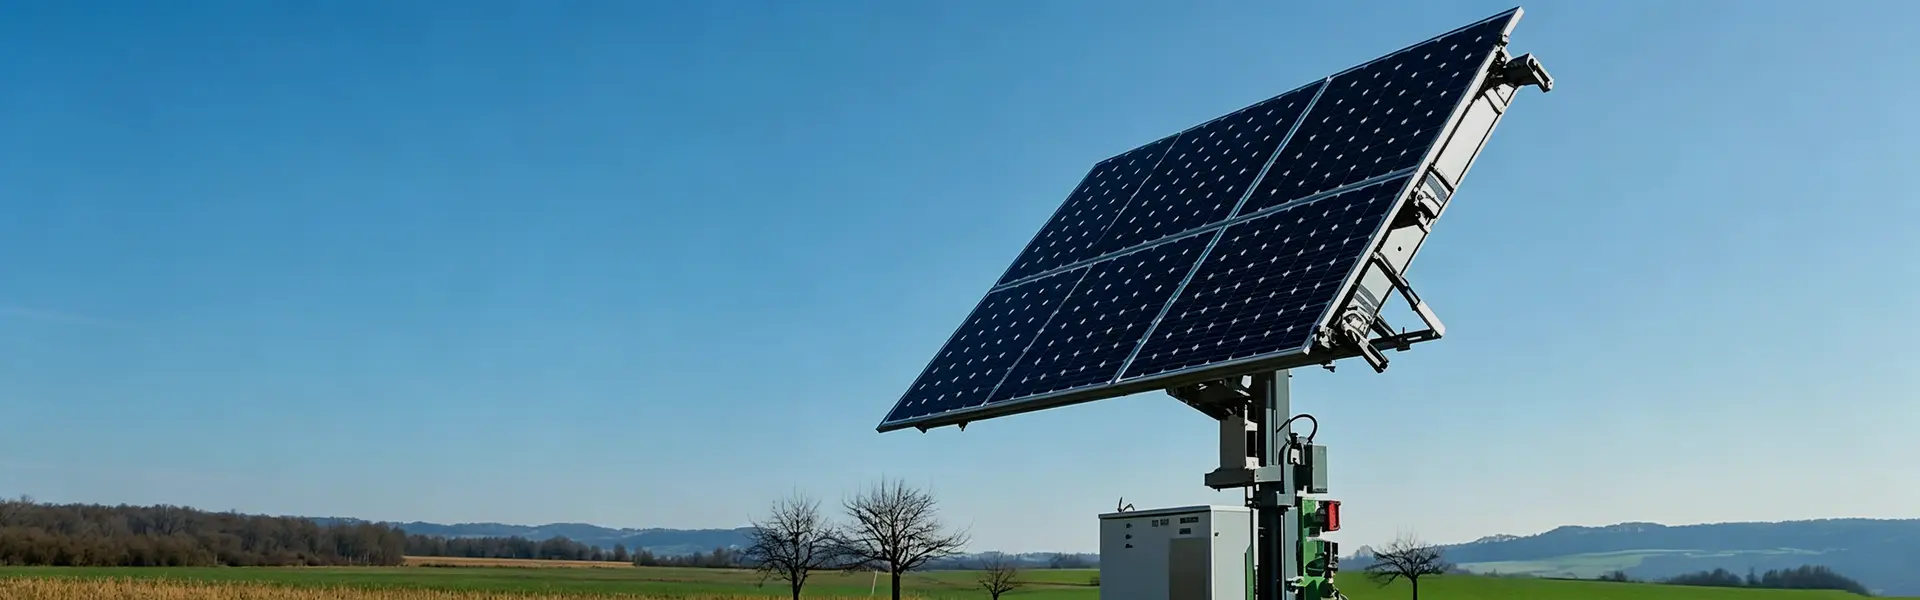
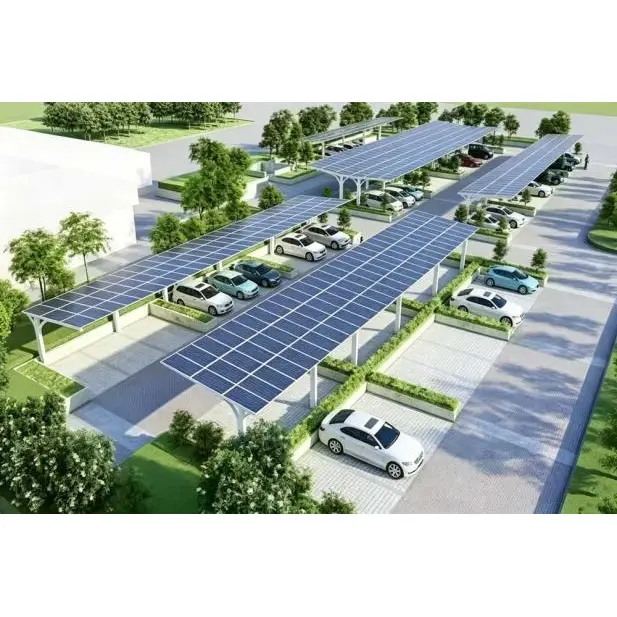
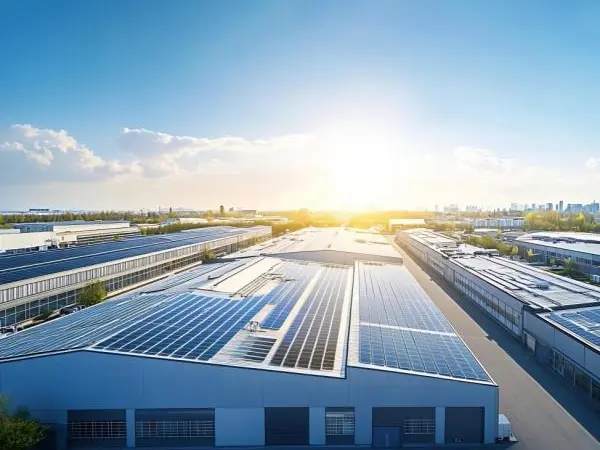
1. Industria delle nuove energie (fotovoltaico).
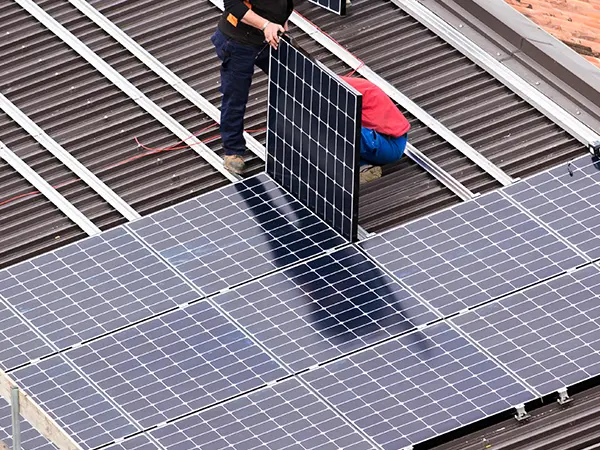
Pensiline fotovoltaiche commerciali/industriali, scaffalature fotovoltaiche montate a terra, strutture in acciaio per sistemi di inseguimento fotovoltaico e telai portanti in acciaio per fotovoltaico distribuito residenziale.
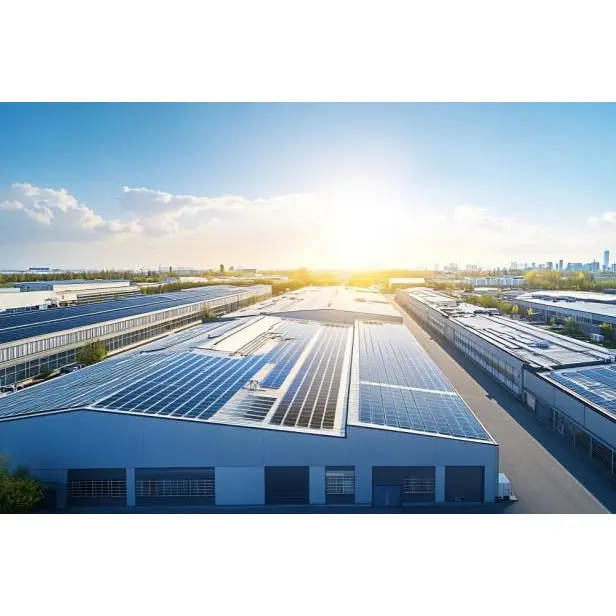
2. Costruzione di strutture industriali
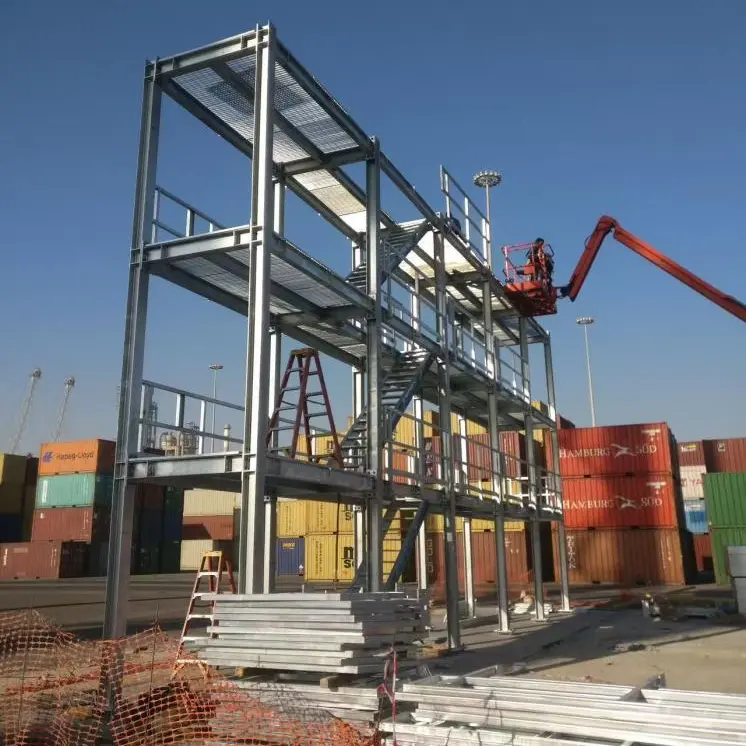
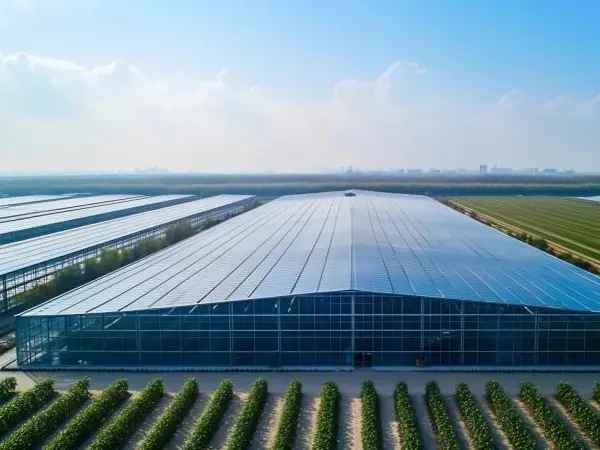
Edifici standard per stabilimenti con struttura in acciaio, strutture portanti di magazzini, piattaforme per la manutenzione delle attrezzature, ringhiere di sicurezza per fabbriche e basi in acciaio per le attrezzature.
3. Sostegno alle infrastrutture comunali
Supporti fissi per tunnel di servizio, basi per attrezzature esterne, strutture di sicurezza comunali e strutture in acciaio per recinzioni perimetrali di parchi industriali.
4. Progetti ed esportazioni all'estero
Strutture in acciaio per progetti fotovoltaici nel Sud-Est asiatico, nel Medio Oriente e in Europa; esportazioni in contenitori completi progettati per resistere agli ambienti costieri caratterizzati da alte temperature e salinità. Comprovata esperienza: vasta esperienza nella fornitura di oltre un centinaio di progetti di posti auto coperti fotovoltaici commerciali e industriali e decine di capannoni industriali con struttura in acciaio su larga scala (classe 10.000 tonnellate) a livello nazionale; sostegno simultaneo a progetti EPC di energia rinnovabile all'estero; e familiarità con gli standard di accettazione ingegneristici nazionali e internazionali.
1. Documentazione sulla materia prima: i certificati ufficiali di prova dello stabilimento accompagnano ogni lotto di acciaio, idonei per la documentazione di ispezione del progetto;
2. Rapporti di galvanizzazione di terze parti: i certificati che verificano lo spessore, l'adesione e la resistenza alla corrosione del rivestimento di zinco sono disponibili dopo i test;
3. Registri completi di ispezione di fabbrica: registri recuperabili riguardanti dimensioni, aspetto visivo e ispezioni a campione del rivestimento zincato;
4. Documentazione del sistema ISO: supporto per la fornitura della documentazione del sistema di fabbrica ISO e assistenza nella compilazione dei dati di certificazione CE per gli ordini di esportazione.
La fabbrica gestisce un laboratorio di ispezione qualità indipendente con ispettori dedicati per ogni fase del processo; la doppia ispezione dei prodotti semilavorati e finiti impedisce che gli articoli difettosi raggiungano la fase di spedizione, garantendo una qualità costante per tutti gli ordini all'ingrosso.
Gestiamo le nostre linee di taglio e saldatura dell'acciaio e manteniamo partnership a lungo termine con i principali impianti di zincatura. Gestendo l'intero processo internamente, offriamo vantaggi significativi in termini di prezzo su ordini di grandi dimensioni ed eliminiamo i costi associati a più livelli di distributori.
La produzione rispetta rigorosamente le specifiche di spessore di progetto; non sostituiamo mai le lastre spesse con materiali sottili né utilizziamo acciaio riciclato di bassa qualità. I giunti portanti sono dotati di piastre di collegamento ispessite obbligatorie, garantendo ampi margini di sicurezza strutturale.
Non risparmiamo sui tempi di decapaggio o zincatura, né trascuriamo la protezione interna dalla corrosione dei tubi per il bene dell'aspetto superficiale. Per i progetti costieri, consigliamo in modo proattivo opzioni di rivestimento di zinco ispessito per prevenire future controversie legate alla corrosione.
Abbiamo lavorato con appaltatori generali nazionali e società di ingegneria estere. Conosciamo bene i requisiti per la connessione alla rete fotovoltaica, le ispezioni di completamento della fabbrica e la documentazione doganale all'estero, preparando in anticipo pacchetti di ispezione completi per ridurre al minimo i problemi di coordinamento per i clienti.
Prelevighiamo i cordoni di saldatura e rimuoviamo le scorie di zinco, preforando con precisione i fori di installazione. I clienti ricevono i componenti pronti per l'assemblaggio, eliminando la necessità di ulteriori operazioni di rettifica o allargamento dei fori, con un notevole risparmio sui costi di manodopera in loco.
Disegni forniti dal cliente: taglio e lavorazione precisi del materiale basati direttamente sui disegni.
Solo parametri del sito (nessun disegno): il nostro team tecnico ottimizza il layout della struttura in acciaio, tenendo conto dei carichi locali di vento e neve, e produce disegni dettagliati di fabbricazione senza costi aggiuntivi.
I programmi di produzione sono aggiornati in tempo reale; i clienti ricevono foto reali delle fasi di saldatura, zincatura e prodotto finito, garantendo la piena visibilità dei tempi di consegna.
Le spedizioni includono certificati dei materiali in acciaio, rapporti di ispezione della zincatura, liste di controllo della qualità di fabbrica e disegni di assemblaggio dei componenti, soddisfacendo tutti i requisiti per le ispezioni nazionali e lo sdoganamento/archiviazione all'estero.
Forniamo guide di installazione illustrate e offriamo supporto online individuale per risolvere le sfide di assemblaggio; per progetti complessi e su larga scala, forniamo guida remota sul layout e sul sequenziamento della costruzione.
Gli ordini nazionali vengono spediti tramite consegna diretta a carico completo ai siti di progetto, riducendo al minimo i danni da movimentazione; Gli ordini di esportazione presentano funzionalità di rinforzo professionale e caricamento di container, supportando vari termini commerciali come FOB e CIF.
Copertura della garanzia per il rivestimento zincato in condizioni di utilizzo normale; soluzioni di riparazione gratuite fornite in caso di perdita estesa del rivestimento non causata da impatto o taglio indotti dall'uomo; consulenza tecnica permanente sull'anticorrosione e sulla modifica delle strutture in acciaio dopo il completamento del progetto.
Supporto per la produzione e il test di campioni in piccoli lotti; la produzione di massa procede solo dopo la conferma del rivestimento di zinco, delle dimensioni e della lavorazione, riducendo così i rischi di approvvigionamento di grandi quantità.
1. Metodi di imballaggio: i piccoli accessori vengono ordinati in sacchetti di tessuto; i componenti in acciaio di grandi dimensioni sono fissati con cinghie di reggiatura e dotati di protezioni per i bordi per evitare danni durante il trasporto; gli articoli per l'esportazione sono avvolti in una pellicola impermeabile per proteggerli dall'umidità e dalla ruggine.
2. Quantità minima di ordine (MOQ): nessun minimo rigoroso; Sono disponibili campioni in piccoli lotti, sebbene gli ordini di progetti su larga scala offrano una migliore efficienza in termini di costi.
3. Tempi di consegna standard: 7–12 giorni per le specifiche standard; 12-18 giorni per componenti personalizzati complessi; si prega di comunicare in anticipo durante l'alta stagione per garantire la programmazione della produzione.
4. Processo di approvvigionamento completo: il cliente fornisce disegni/parametri del sito → Valutazione tecnica e preventivo → Conferma del contratto e pagamento del deposito → Pianificazione ed elaborazione della produzione → Ispezione della qualità del prodotto finito → Pagamento finale e organizzazione della spedizione → Consegna della documentazione completa con merci + coordinamento del supporto post-vendita.
1. Dare priorità alla prefabbricazione completa della fabbrica per ridurre al minimo le saldature in loco; eventuali danni al rivestimento di zinco nei punti di saldatura devono essere completamente riparati utilizzando vernici specializzate ricche di zinco.
2. Utilizzare imbracature di sollevamento morbide durante il sollevamento per evitare che le funi metalliche graffino o abradano direttamente la superficie zincata.
3. Conservare in un'area asciutta e ben ventilata ed evitare l'esposizione prolungata all'acqua stagnante; elevare la base dei materiali accatastati per isolarli dall'umidità del terreno.
1. Per gli ambienti interni standard il trattamento anticorrosivo annuale non è necessario; è sufficiente semplicemente risciacquare la polvere superficiale ogni cinque anni.
2. Nelle zone costiere esposte alla nebbia salina, sciacquare annualmente la superficie con acqua dolce per rimuovere i depositi di sale e rallentare l'esaurimento dello strato di zinco.
3. Riparare tempestivamente ammaccature o graffi di grandi dimensioni con un rivestimento ricco di zinco per evitare che l'acciaio sottostante rimanga esposto per lunghi periodi.
R: La struttura in acciaio zincato a caldo è preferibile per l'uso esterno a lungo termine; la verniciatura è adatta per strutture interne a breve termine per risparmiare sui costi. La vernice offre solo protezione superficiale e tende a sbucciarsi o arrugginirsi entro 1-3 anni, mentre le strutture in acciaio zincato possono durare più di vent'anni all'aperto, con un conseguente costo totale di proprietà inferiore.
R: Si sconsiglia una lavorazione approfondita in loco, poiché il taglio e la saldatura danneggiano lo strato protettivo di zinco. Se il lavoro a caldo in loco è inevitabile, le aree danneggiate devono essere rivestite uniformemente con una vernice specializzata per la riparazione dello zinco dopo il completamento per ripristinare la resistenza alla corrosione.
R: Lo strato di zinco standard da 85μm utilizzato nell’entroterra non è adatto per le regioni costiere. Per i progetti costieri, offriamo rivestimenti di zinco personalizzati e più spessi (100–120μm) che estendono significativamente la resistenza alla corrosione, accompagnati da rapporti di test in nebbia salina di terze parti.
R: No, non si tratta di difetti; sono sottoprodotti naturali del processo di zincatura a caldo ad alta temperatura e non influiscono sulla resistenza alla corrosione o sulla capacità di carico strutturale. Le sporgenze minori possono essere semplicemente levigate per l'installazione normale.
R: Non è possibile una lavorazione parziale; il processo di zincatura a caldo prevede che l'intero componente venga immerso nel bagno di zinco fuso, formando contemporaneamente uno strato di zinco su tutte le superfici.
R: Forniamo certificati dei materiali dell'acciaieria, rapporti sui test di zincatura di terze parti, registri di ispezioni dimensionali in fabbrica e disegni di assemblaggio dei componenti, tutti adatti per la connessione alla rete domestica, le ispezioni di accettazione in fabbrica e lo sdoganamento all'estero.
R: Abbiamo un'esperienza a lungo termine nella gestione degli ordini di esportazione di strutture in acciaio. Possiamo preparare liste di imballaggio, fatture commerciali e rapporti di test sui materiali e assistere i clienti nel completamento delle procedure di sdoganamento per vari paesi.
Indirizzo
N. 2, Strada ausiliaria della superstrada, Area sud del parco industriale ad alta tecnologia, Zona di sviluppo economico e tecnologico di Zitai, Tianjin, Cina
tel